
Härdning – Vattenbaserat & Discharge
Att trycka är bara halva jobbet. För att ett vattenbaserat tryck ska sitta kvar i fibrerna efter dussintals tvättar krävs en kontrollerad härdningsprocess. Till skillnad från plastisol – som smälter ihop mekaniskt vid en viss temperatur – handlar vattenbaserad färg och discharge om kemi, avdunstning och tvärbindning (polymerisation).
Här är hur jag arbetar med härdning i tryckeriet och hur jag löst utmaningen med att köra vattenbaserat i en traditionell elektrisk IR-ugn.
Så fungerar kemin: Avdunstning + Tvärbindning
Vattenbaserad färg består till 40–60 % av vatten och resten av akryl- eller polyuretanhartser och pigment. Själva härdningen sker i två helt skilda steg:
Avdunstning: Allt vatten måste lämna färgen innan hartset kan bilda en sammanhängande film.
Tvärbindning (Polymerisation): När vattnet är borta värms polymerkedjorna upp så att de hakar i varandra och binder kemiskt till textilfibrerna.
Varför vanliga IR-ugnar är en utmaning:
I större industritryckerier används långa varmluftsugnar (forced-air) eller hybridugnar som först blåser bort fukten med varm luft (80–120 °C) innan IR-värmen tar vid. Kör man in en tröja med ett fuktigt vattenbaserad tryck direkt under glödheta IR-paneler är risken stor att det bildas en ythinna på trycket. Det innebär alltså att ytan på färgen torkar blixtsnabbt och bildar en skorpa som stänger inne fukten under. Resultatet blir ett tryck som ser torrt ut men som spricker eller tvättas bort i maskinen.
Min utrustning i verkstaden
I studion kör jag en förlängd HIX 1806 tunnelugn (18" bälte, 220V enfas) utrustad med tre platta kvartspaneler med ingjutna värmeslingor (MWIR flat quartz) samt en separat utsugsfläkt som ventilerar ut fukt och ångor.
Platta kvartspaneler ger en betydligt jämnare strålningsvärme än öppna glasrör och träffar exakt det våglängdsområde (mellanvågig IR) som vattenbaserad färg och bomull absorberar bäst. Ändå tappar alla IR-ugnar upp till 20–30 °C längs bältets ytterkanter jämfört med mitten, och tjocka plagg (som 320 gsm hoodies) har en termisk tröghet där temperaturen i botten av färglagret ofta ligger 15–25 °C lägre än på ytan.
För att få 100 % kontroll utan att behöva en enorm varmluftsugn delar jag upp processen i två steg beroende på färgtyp.
Två olika arbetsflöden: Vattenbaserat vs. Discharge
1. Vattenbaserad färg & HSA (Torka över natten → Ugn → Vila)
När jag trycker med vanlig vattenbaserad färg eller HSA (High Solid Acrylic) går plaggen inte direkt in i ugnen.
Steg 1 – Lufttorkning över natten: Direkt efter tryck läggs eller hängs plaggen upp luftigt i tryckeriet över natten. Här har vi en stor fördel av vårt nordiska klimat – särskilt under vinterhalvåret när luften i den gamla snickerifabriken är naturligt torr. Under natten avdunstar vattnet långsamt och jämnt utan minsta risk för ythinna.
Steg 2 – Värmehärdning i IR-ugn: Dagen efter, när plaggen är helt torra vid beröring, körs de genom ugnen. Eftersom ugnen inte längre behöver “koka bort” något vatten går 100 % av strålningsvärmen åt till att värma upp hartset och aktivera tvärbindaren.
Steg 3 – Vila i 48 timmar: Efter ugnen får plaggen vila i 48 timmar innan tvätt. Den kemiska tvärbindningen fortsätter nämligen att mogna i rumstemperatur efter värmebehandlingen.
2. Discharge (Går in i ugnen direkt – blött)
Discharge fungerar helt tvärtom och får aldrig lufttorka före ugnen.
Discharge bygger på en kemisk blekningsreaktion (reduktionsmedel) som bryter ner infärgningen i bomullen samtidigt som det nya pigmentet fäster i fibern.
För att den reaktionen ska ske krävs både värme (minst 150 °C i 2–3 minuter) och fukt. Ett uttorkat discharge-tryck reagerar inte fullt ut och ger bleka, ofullständiga resultat. Discharge körs därför alltid rakt in i ugnen direkt från pressen.
Tillsatser & Pigmentmängd: Universal Fix (Unifix LC)
För att sänka härdningstemperaturen, förbättra tvättbeständigheten och skapa en rejäl säkerhetsmarginal i en kortare elektrisk IR-ugn använder jag Virus lågtemperatur-tvärbindare i mina vattenbaserade färger.
Produkt: Virus Universal Fix (heter nu: Unifix LC – Low Cure).
Dosering: 3–5 % (jag kör 4 % / 40 gram per 1 kilo färg).
Pigmentmängd (Pigment load): Max 40 gram pigment per 1 kilo bas rekommenderas. Överdoserar man pigmentet blir det för lite harts/bindemedel per pigmentkorn, vilket försämrar tvättbeständigheten oavsett hur bra man härdar.
Aktivt ämne & kemi: En ekologisk, vattenbaserad och formaldehyd-/ftalatfri tvärbindande polymer (karbodiimid-/modifierad isocyanat-typ, emulgerad med etoxilerad isotridekanol). Till skillnad från äldre, aggressiva tvärbindare (som aziridin eller melamin) är den fri från allergiklassning och kräver inga extrema temperaturer.
Vad den tillför:
Sänker polymerisationstemperaturen ända ner till 100–120 °C (istället för standard 145–165 °C) och höjer samtidigt den slutliga tvättbeständigheten.
Påverkar inte färgens hållbarhet (shelf life) eller egenskaper – överbliven tillblandad färg kan sparas och återanvändas vid framtida produktioner även efter lång tid.
Kräver att plagget vilar 48 timmar efter ugnen innan tvätt för att polymerisationen ska mogna klart.
Förvaring: Måste förvaras frostfritt – fryser emulsionen förstörs den.
Mina riktvärden i HIX-ugnen (Utan vs. med 4 % Universal Fix)
Eftersom termostaten i taket på en IR-ugn mäter strålnings- och luftvärme snarare än temperaturen inne i färglagret mäter jag alltid yttemperaturen på trycket med en IR-lasertermometer direkt vid utgången. På kraftiga plagg ligger temperaturen i botten och kärnan av färgen ofta 15–25 °C lägre än på ytan, vilket man måste kompensera för. Resultatet verifieras alltid med ett etanol-gnuggtest (10 drag med en trasa fuktad i etanol – ingen färg får släppa).
Utan tillsats (standardreferens):
Utan tvärbindare kräver vattenbaserad färg och HSA att hela färglagret – ända ner i kärnan – når 145–165 °C i 90–150 sekunder för att tvärbinda fullt ut. I en elektrisk IR-ugn innebär det att ytan ofta måste pressas upp mot 160–175 °C, vilket medför hög risk för att bränna tyget eller orsaka färgblödning på blandmaterial.
Med 4 % Universal Fix (Unifix LC):
Med 40 gram tvärbindare per kilo färg sänks kravet på kärntemperatur till 100–120 °C, vilket ger en enorm säkerhetsmarginal och gör att jag kan sänka både temperatur och tid i ugnen (mot att plaggen får vila 48 timmar före tvätt):
Referensvärden per typ av plagg:
CVC & Triblend (ca 145 gsm, bomull/poly/rayon)
Utan tillsats: Kräver 145–160 °C i kärnan (ca 160–170 °C på ytan i 90–120 sek), vilket är för varmt för syntetfibrerna och leder till krympning eller dye migration (att syntetfärgen vandrar upp i trycket).
Med 4 % Universal Fix: Plaggen lufttorkas över natten och körs sedan i 60–75 sekunder med en måltemperatur på 125–135 °C på ytan (kärnan når då ca 110–120 °C). Det räcker för att aktivera tvärbindaren helt utan att skada tyget. Efter ugnen vilar plaggen i 48 timmar innan tvätt.
Heavy T-shirt (220 gsm, 100 % bomull)
Utan tillsats: Kräver ca 160–170 °C på ytan i 90–120 sekunder för att kärnan ska nå 145–155 °C.
Med 4 % Universal Fix: Plaggen lufttorkas över natten och körs sedan i 75–90 sekunder med en måltemperatur på 145–155 °C på ytan (vilket ger ca 130–140 °C i kärnan). Eftersom ren, kraftig bomull tål värmen bra får man här en omedelbar och maximal tvärbindning med god marginal även ut mot bältets svalare kanter.
Heavy Hoodie (320 gsm, 100 % bomull)
Utan tillsats: Kräver 165–175 °C på ytan i 120–150 sekunder för att värmen ska tränga ner i fleecen och ge 145–155 °C i botten av färgen – en nivå där mörk bomull lätt riskerar att svedas.
Med 4 % Universal Fix: Tjocka hoodies lufttorkas i minst 12–16 timmar så att ingen fukt sitter kvar i fleecen under trycket. Därefter körs de med långsam bälteshastighet – 90–120 sekunder under panelerna – med en måltemperatur på 150–160 °C på ytan. Eftersom fleece har hög termisk tröghet (15–25 °C lägre i botten av färgen) säkerställer detta att kärnan passerar 125–135 °C utan att tyget tar skada. Luvan läggs alltid bakåt i färdriktningen så att den inte skuggar brösttrycket från IR-strålningen.
Snabb checklista:
Rengöring av ugn. Med en luftkompressor blåser jag rent ugnen från damm och ludd. Och panelerna torkar jag rent med en torr borste.
Värm upp ugnen i 20 minuter innan första plagget körs så att kvartspanelerna är helt genomvarma.
Provkör och mäter temperatur en lätt fuktad frottehandduk får gå genom ugnen och jag mäter ytans temperatur med IR-mätare.
Håll utsuget igång för att ventilera ut fukt och ångor från tvärbindaren.
Placera plaggen i mitten av bältet där strålningsvärmen är som jämnast.
Täck över torkstället lätt under natten så att fint damm från verkstaden inte landar i de blöta trycken.
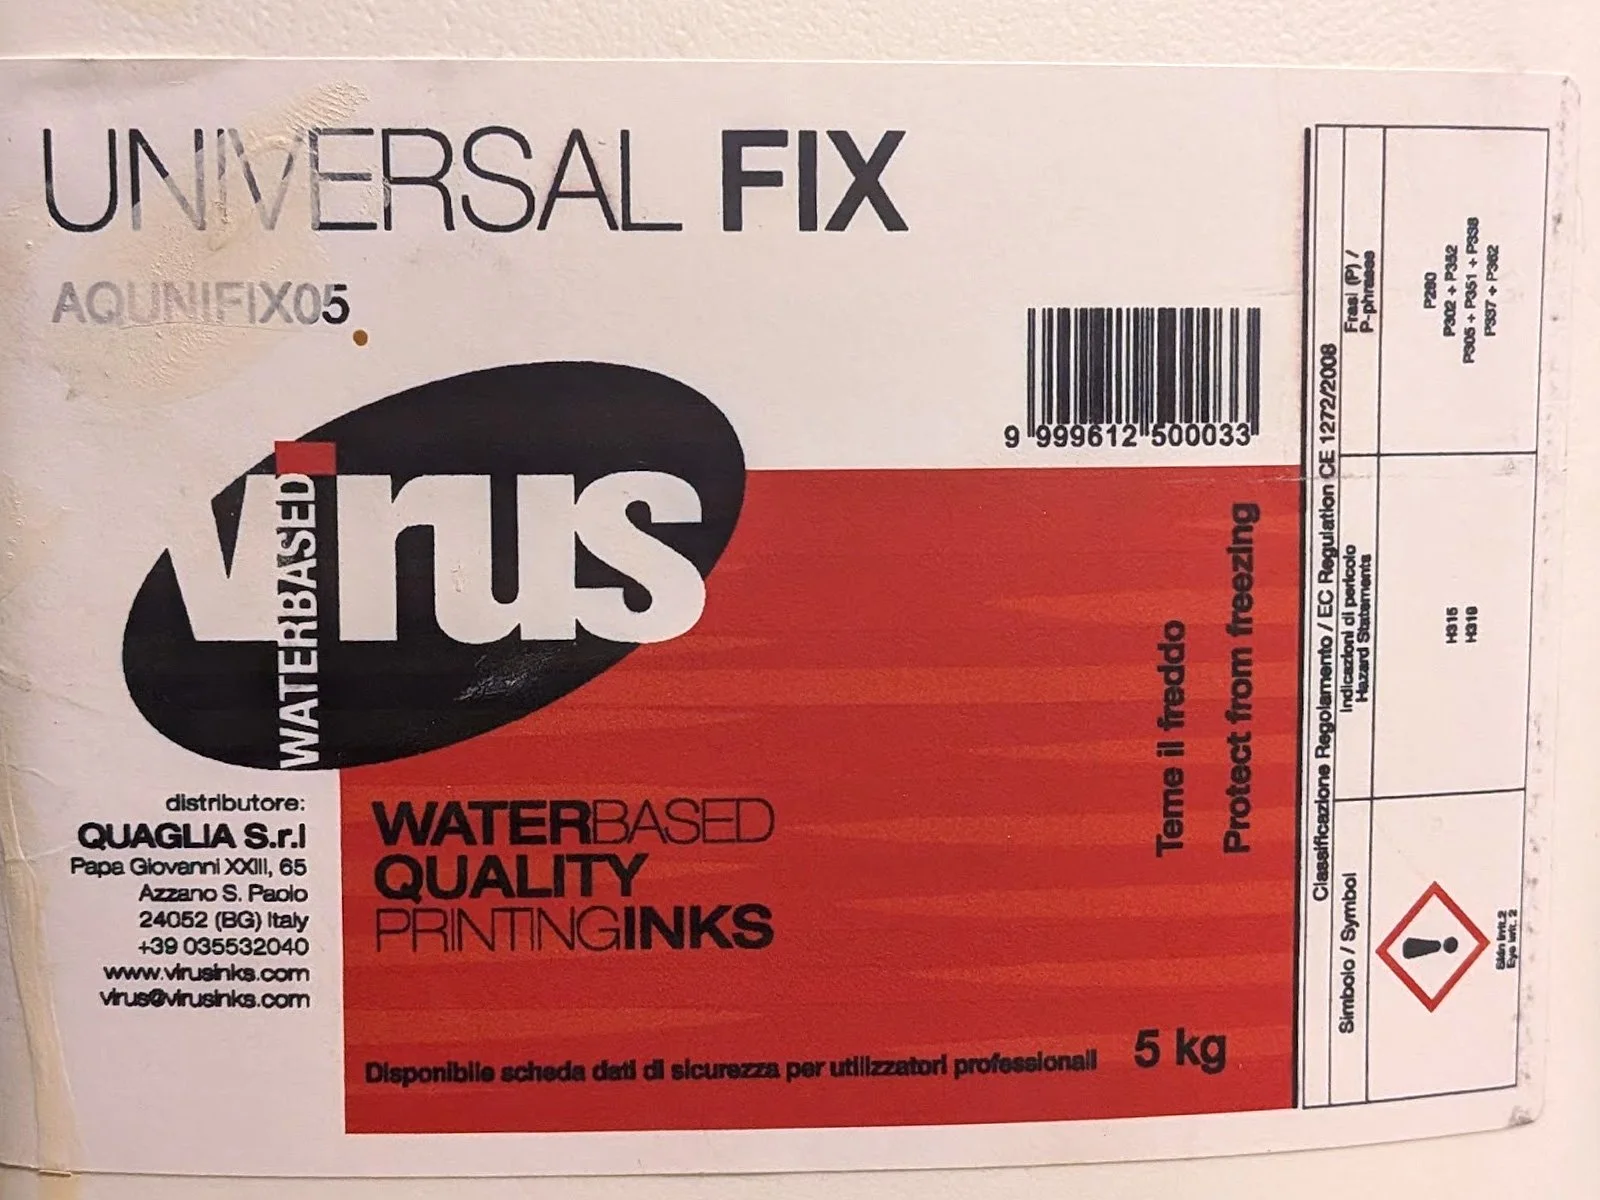
Virus Inks Universal Fix (heter nu Unifix LC - Low Cure).
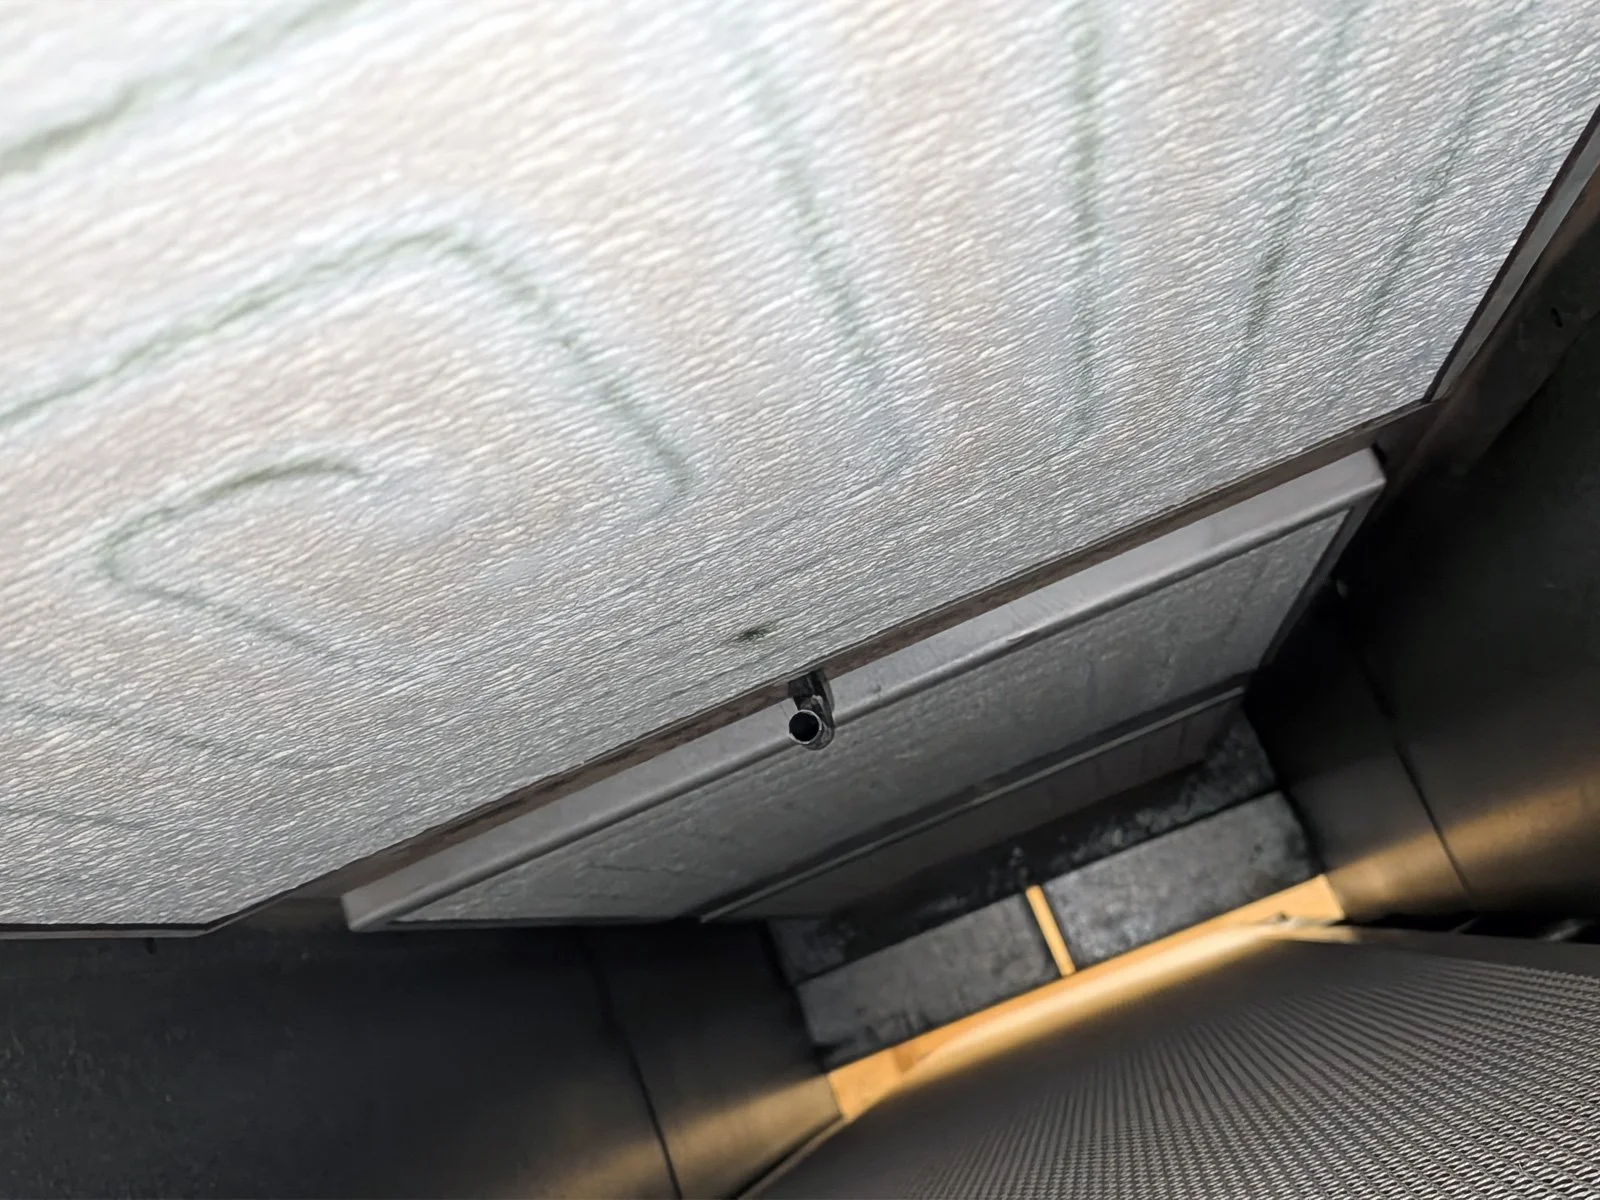
Ugn och paneler ska hållas ren från damm, ludd och smuts.
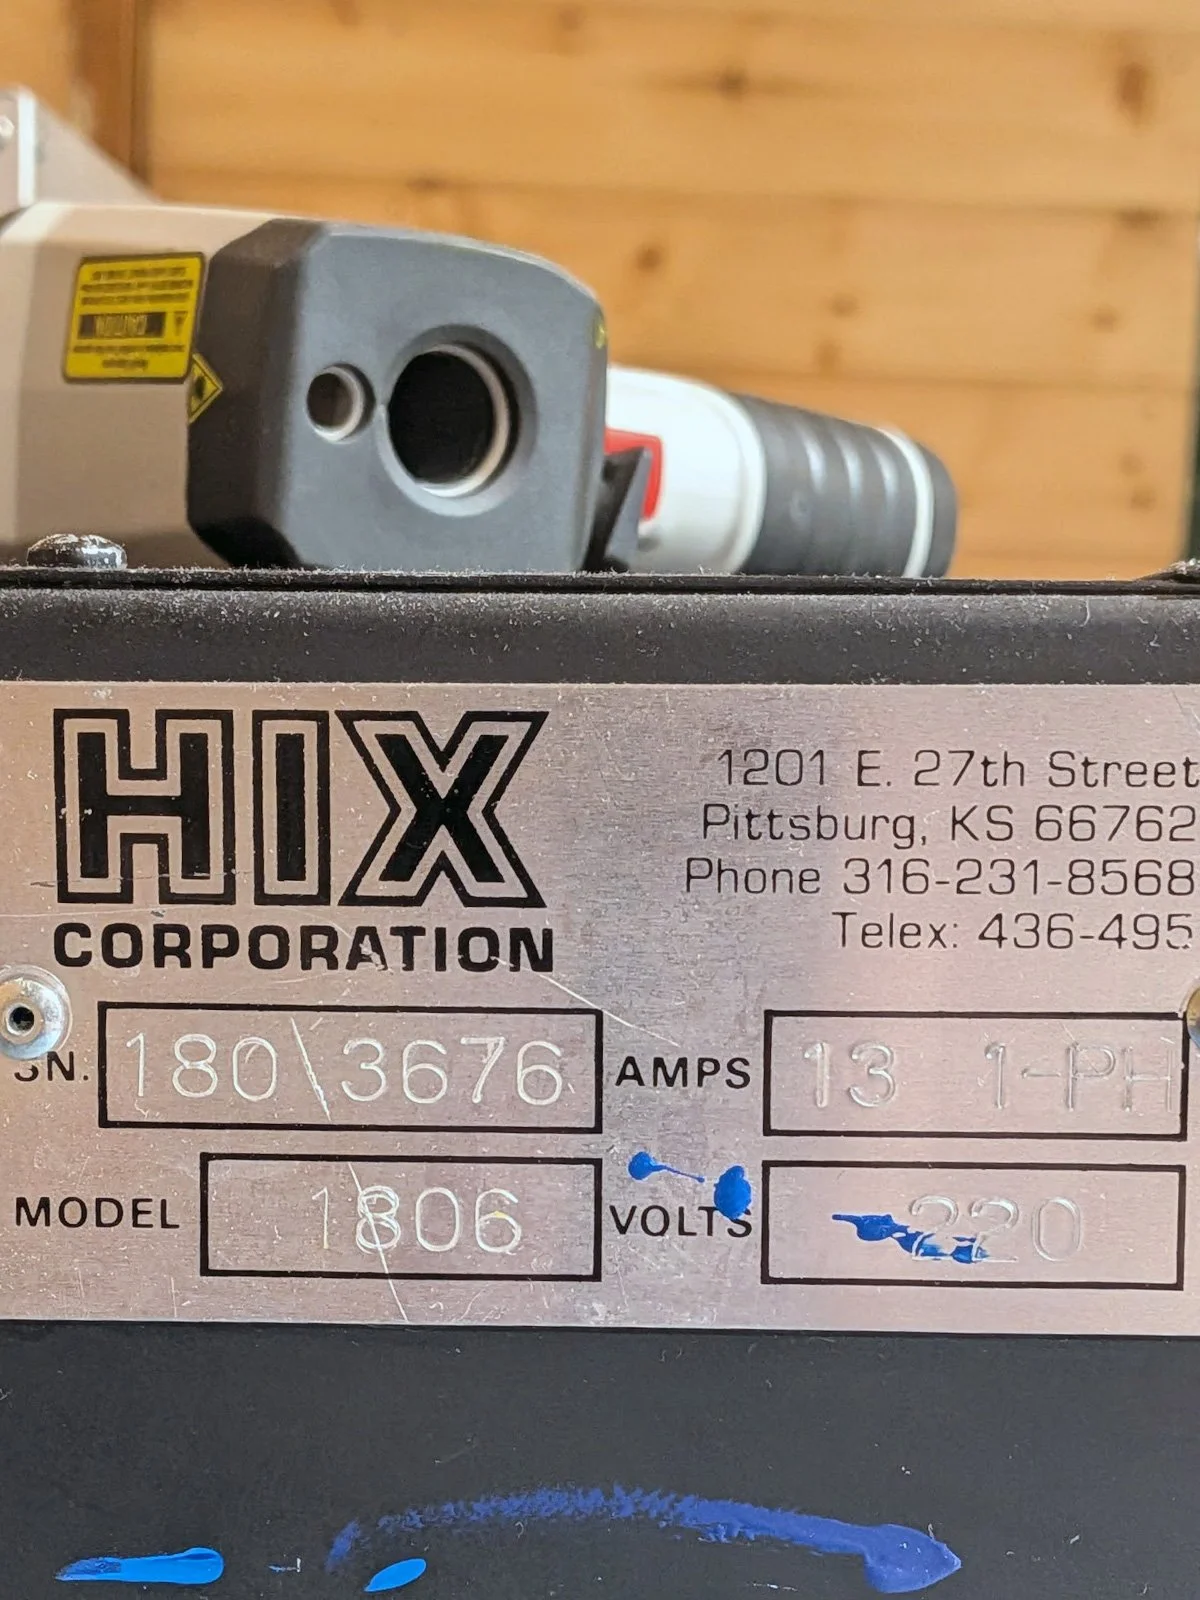
Min IR-ugn som önskar att den vore en forced air dryer.
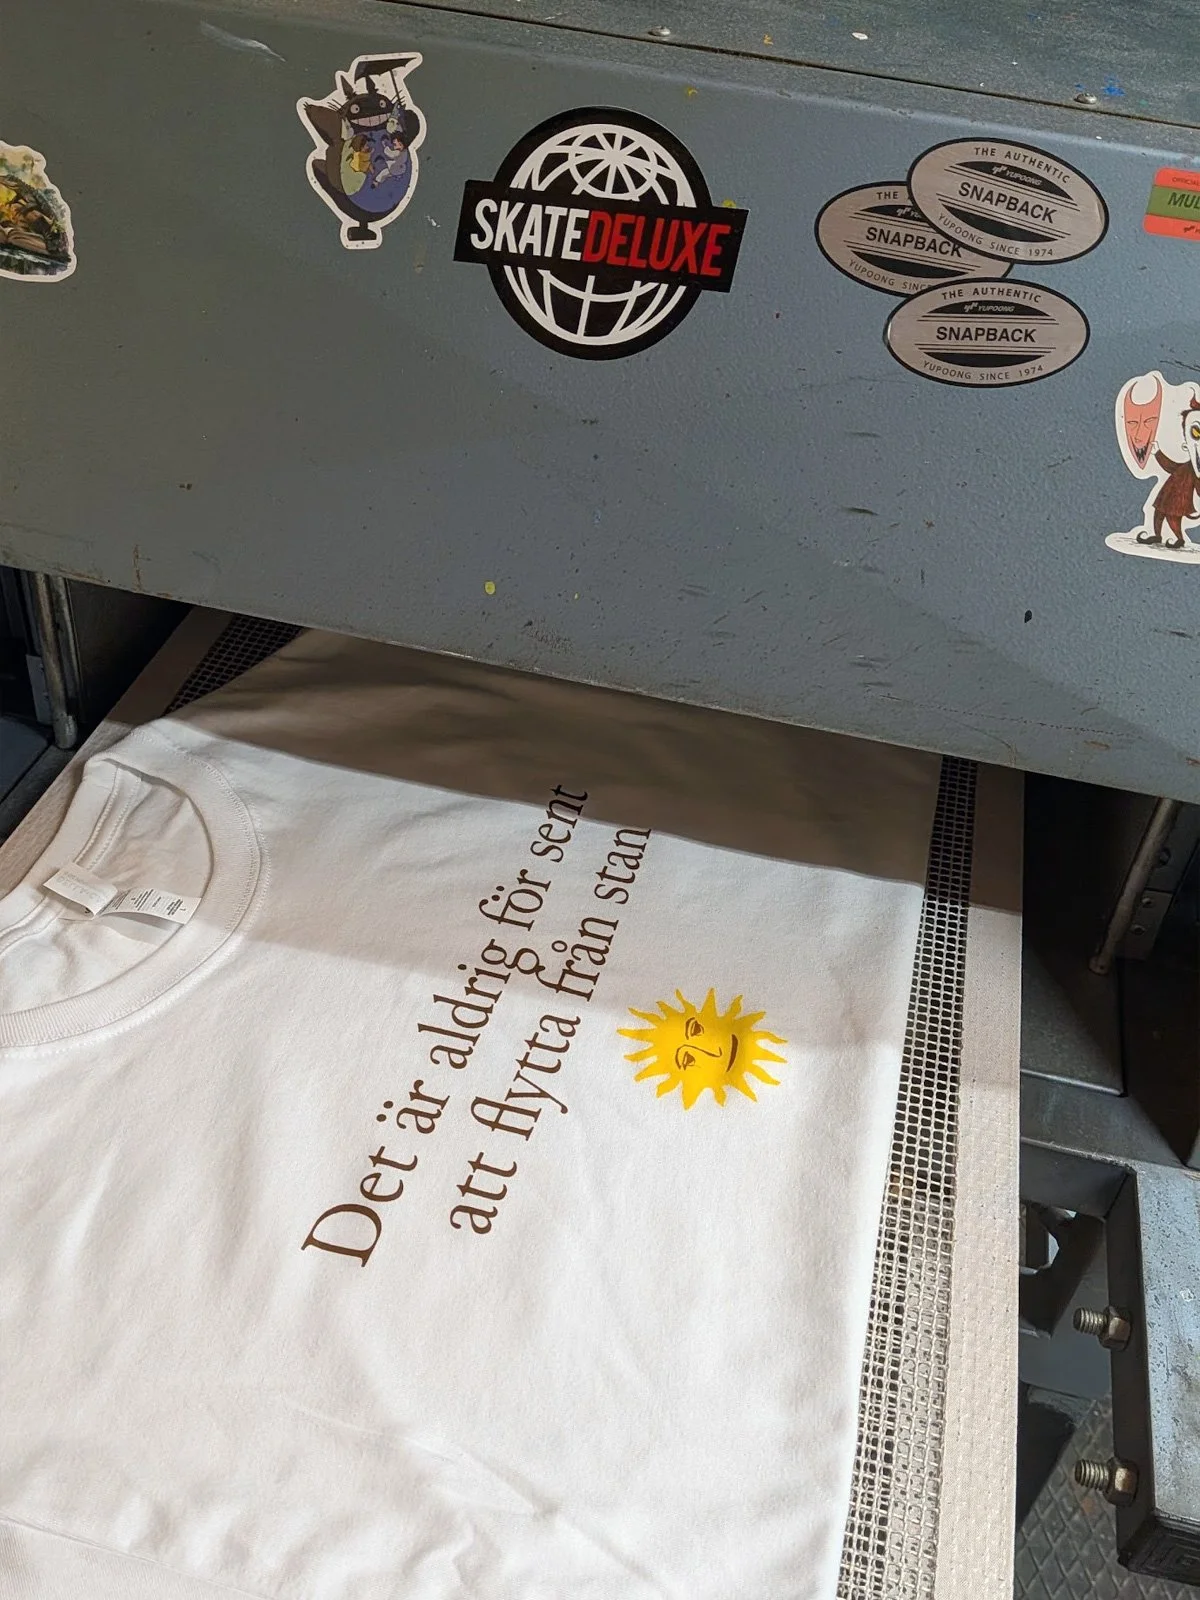
Mängden färg påverkar mängden vatten som påverkar torktiden.